





Karbon Fiber Dokuma Yönü Etki Davranışını Nasıl Değiştirir?
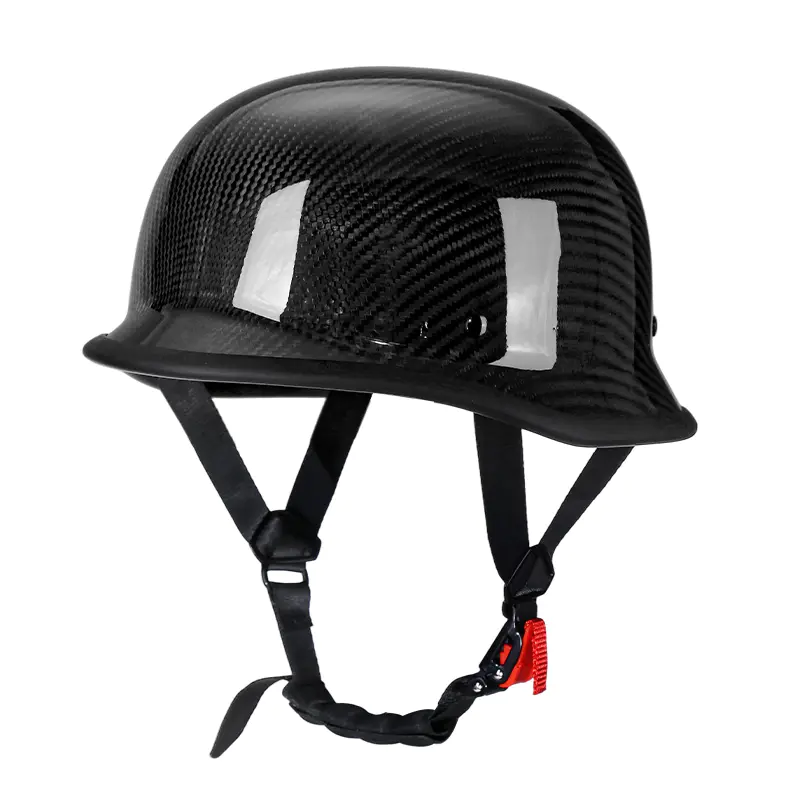
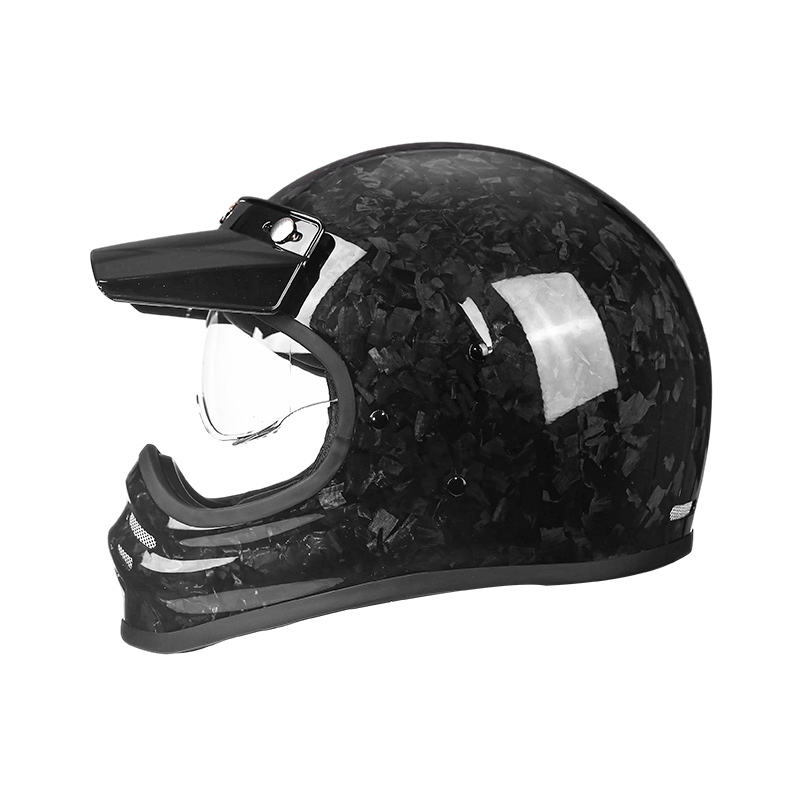
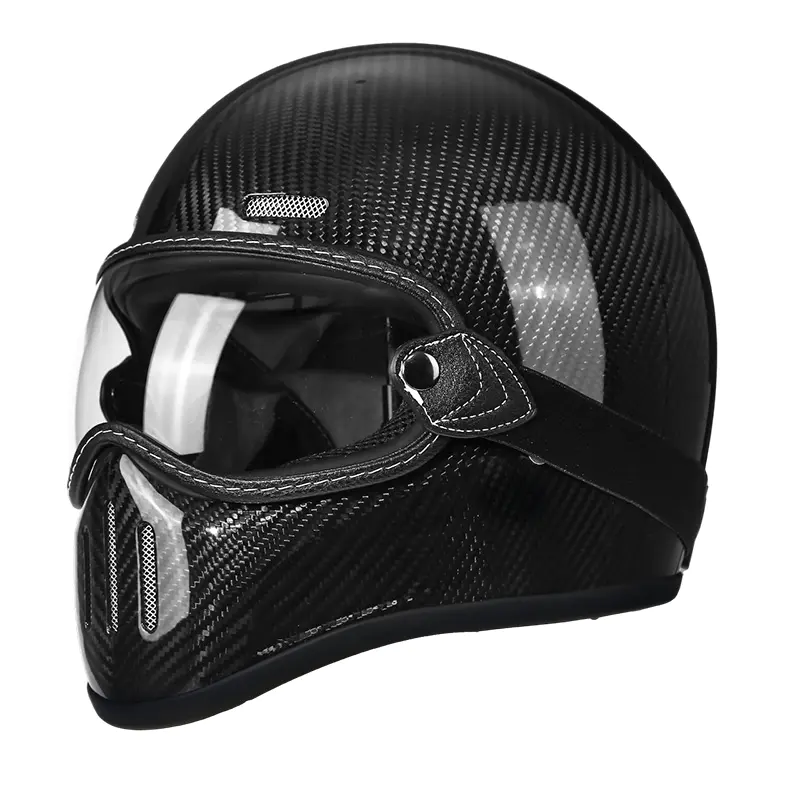
Şangay Weijue Industry Co, Ltd karbon yerleşimine kozmetik bir karar olarak değil, yapısal bir mühendislik kararı olarak yaklaşıyor. bir Karbon Fiber Kask , örgünün yönü (0/90 derece ve 45 derece eğim) darbe enerjisinin kabuk boyunca nasıl ilerleyeceğini belirler. 0/90'lık bir yerleştirme, doğrudan sıkıştırmaya iyi direnç gösterir, bu da tepe boyunca faydalıdır; 45 derecelik bir önyargılı yerleştirme, kesme yüklerini daha iyi idare eder; bu, darbelerin genellikle doğrudan yerine bir açıyla geldiği şakak ve çene alanları çevresinde daha önemlidir. Gerçek çok yönlü yerleştirme, kumaş tabakalarının bölgelere göre farklı yönlerde elle yerleştirilmesini gerektirdiğinden, kabuğun tamamı boyunca tek bir tekdüze dokuma kullanan üreticiler genellikle darbe dağıtımı yerine üretim hızını optimize ediyor.
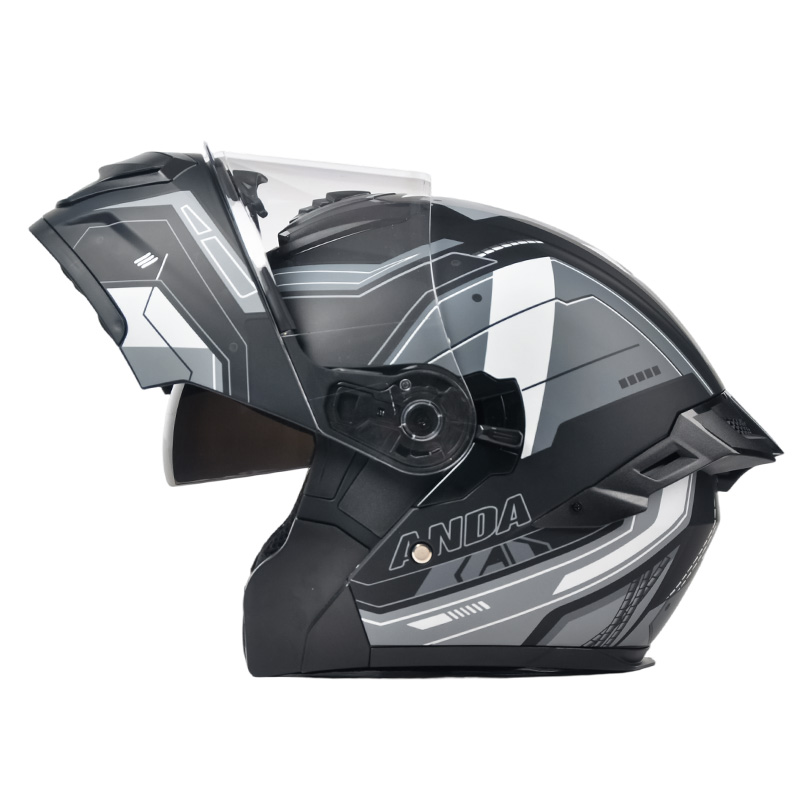
Reçine/elyaf oranı, alıcıların nadiren sorduğu diğer değişkendir. Çok fazla reçine, mukavemeti artırmadan ağırlığı arttırırken, çok az reçine, yük altında çatlayan kuru noktalar bırakır. Uygun şekilde tedavi edilmiş Karbon Fiber Motosiklet Kaskı kabuk genellikle ağırlıkça 60:40 fiber-reçine oranında bulunur ve bu rakam, kalite denetimleri sırasında herhangi bir tedarikçiden doğrudan talep edilmeye değerdir.
- 0/90 derece dokuma: doğrudan taç darbesine karşı daha güçlü
- 45 derecelik çapraz örgü: şakak ve çene bölgelerinde daha iyi yırtılma direnci
- Basınç altında otoklav kürleme, açık kalıp kürlemeye kıyasla hava ceplerini azaltır
ABS Enjeksiyon Kalıplamada Et Kalınlığı Kontrolü
bir ABS Motosiklet Kaskı kabuk, yalnızca ham madde kalitesinden ziyade kalıbın kıvamına göre yaşar veya ölür. Enjeksiyon kalıplama, tüm kabuk boyunca (tipik olarak 3 ila 4 mm aralığında) eşit duvar kalınlığının korunmasına dayanır; çünkü çevredeki malzemeden daha hızlı soğuyan herhangi bir bölge, çökme işaretleri adı verilen dahili stres noktaları oluşturur ve bu da tam olarak sürücülerin dışarıdan göremediği alanlarda darbe direncini zayıflatır. Kalıp sıcaklığı, enjeksiyon basıncı ve soğutma süresinin her partide sıkı toleranslar dahilinde kalması gerekir; bu nedenle daha ucuz takımlama operasyonları, üst düzey bir üreticiyle aynı ABS reçine kalitesini kullanırken bile sıklıkla tutarsız sonuçlar verir.
Bir ABS Kask tedarikçisini değerlendiren alıcılar, yalnızca reçine markasının adını değil, kalıp boşluğu sayımı ve atış tutarlılık testini de sormalıdır çünkü aynı hammaddeden yapılan iki kask, enjeksiyon işleminin partiden partiye ne kadar sıkı kontrol edildiğine bağlı olarak çok farklı performans gösterebilir. Burası aynı zamanda Shanghai Weijue Industry Co., Ltd'nin yalnızca üretim öncesi numune almaya güvenmek yerine her üretim partisinde kabuk kalınlığı nokta kontrolleri yaparak yoğun yatırım yaptığı yerdir.
Uzun Sürüşlerde Ağırlık Dağılımı ve Boyun Yorgunluğu
Toplam kask ağırlığı, ürün listelerinde en fazla ilgiyi çeker ancak kafa etrafındaki ağırlık dağılımı, iki saatten uzun sürüşlerde sürücü yorgunluğu açısından daha fazla önem taşır. Ağırlığı öne doğru yoğunlaşan bir kask (ağır yüz siperleri veya öne monte edilmiş havalandırma delikleri olan modellerde yaygındır), aynı toplam ağırlığa sahip ve kabuğun etrafına eşit şekilde dağılmış kütleye sahip bir kasktan daha fazla ön boyun gerginliği yaratır. Bu, karbon fiber yapının ABS'ye göre sunduğu pratik avantajlardan biridir: darbe testini geçmek için gereken aynı kabuk kalınlığı için, karbon fiber tipik olarak 150 ila 200 gram tasarruf sağlar ve tasarruf edilen ağırlık, herhangi bir tek spesifikasyon numarasından ziyade sürekli otoyol sürüşü sırasında boyun yorgunluğunun azaltılmasında en çok fark edilir.
Ağırlık Farkının Aslında Önemli Olduğu Yer
- Rüzgar direncinin boyuna tork kattığı sürdürülebilir otoyol hızları
- Aynaları ve kör noktaları kontrol eden sık kafa hareketi ile pist sürüşü
- Kümülatif yorgunluğun reaksiyon süresini etkilediği çok saatlik tur rotaları
Kabuk Malzemesinin Sipariş Hacmi ve Fiyat Konumlandırmasına Göre Eşleştirilmesi
Karbon Fiber Kask serisini stoklamak ile ABS Kask serisini stoklamak arasındaki karar, tek bir malzemenin evrensel olarak "daha iyi" olmasından ziyade genellikle üretim ekonomisini hedef perakende katmanıyla eşleştirmeye dayanır. Karbon yerleştirme emek yoğun bir işlemdir ve enjeksiyonlu kalıplamanın yüksek hacimde yaptığı gibi maliyeti düşürmez, dolayısıyla daha düşük birim sayılarına sahip birinci sınıf ürün grupları için mantıklı olma eğilimindedir. Bunun aksine, ABS kalıplama sipariş hacmi arttıkça daha uygun maliyetli hale gelir çünkü kalıplama maliyetleri daha geniş bir işleme yayılır.
| Faktör | Karbon Fiber Motosiklet Kaskı | ABS Motosiklet Kaskı |
|---|---|---|
| Üretim Yöntemi | Elle yatırma, otoklav kürlemeli | Enjeksiyon kalıplı |
| Geniş Ölçekte Maliyet Verimliliği | Hacim arttıkça yavaşça iyileşir | Hacim arttıkça keskin bir şekilde iyileşir |
| Tipik Konumlandırma | Premium, daha düşük birim sayısı | Orta aralık, yüksek hacim |
Sipariş yapıları pazara göre çok fazla değişiklik gösterdiğinden, Shanghai Weijue Industry Co.,Ltd'de hem Karbon Fiber Kask hattını hem de ABS Kask hattını paralel olarak işletiyoruz, böylece alıcılar ürün aralıkları arasında tedarikçi değiştirmeden kabuk malzemesini fiyat kademelerine göre ayarlayabilirler.